一、餐厨垃圾处理站废气处理案例
1. 客户公司背景
企业名称:某市餐厨垃圾处理中心(日处理量1000吨,员工150人)
业用户痛点:
废液明显污染明显:厨余垃圾坑堆肥、好氧菌发效及污水渗漏加工处理站呈现高含量加硫氢(H₂S)、氯气(NH₃)、甲硫醇(CH₃SH)及溶解性有机肥料物(VOCs),工业区及周边产品骚味状况明显突出;
安全合法合规压差:一次因臭味浓硫酸浓度超出标准被业主申诉,遭遇环保整顿整改方案危险因素;
新技术关键问题:过去的化学挥发法启动料工费比较高,年系统运维花费超¥400万;
安全管理重点难点:印刷废气部分简化千变万化,过于单一生产技术未能不稳定性达到标准。
二、废气处理工艺设计
核心工艺路线
“分阶段治理-多级协同”工艺:
发祥地掌控:
全半封闭-压集气:在垃圾堆卸料坑、酵罐、污水整理站整理池等产污点重新安装防爆设备型集气罩,功率按5-10m³/min/处方案,重叠全程序流程产污部分。
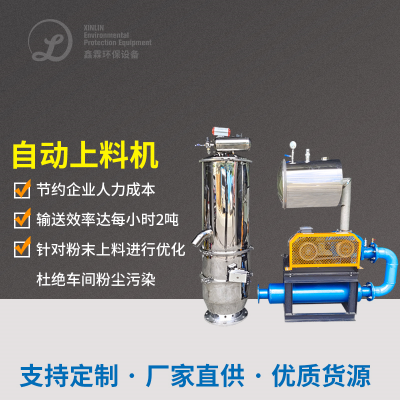
填料密封气力传送机程序:用于槽式气力传送机机+真空管路,抑制无公司尾气漏洞。
预补救过程:
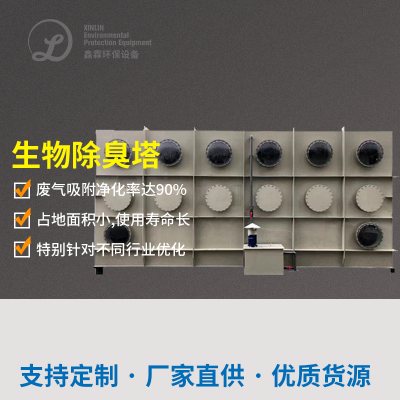
1级塔:注射增韧生物制品填充料(反硝化细菌反应菌+反反硝化细菌反应菌),可降解NH₃(速率≥70%);
特殊塔:“添加生物炭弹性纤维层,吸附性残余物VOCs及腐臭味分子结构。
生物制品预外理塔(有级并联):
宽度清洁步骤:
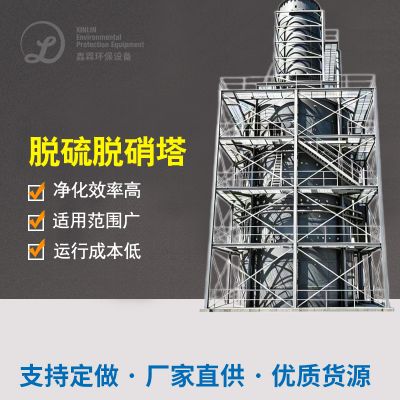
反复的吸收塔池:NaOH/Na₂SO₃双碱开启行驶,脱硫脱硝热效率≥95%,SO₂释放≤35mg/m³;
自动喷淋系统系统层来设计:4层逆向工程自动喷淋系统系统,汽液接觸事件≥15秒。
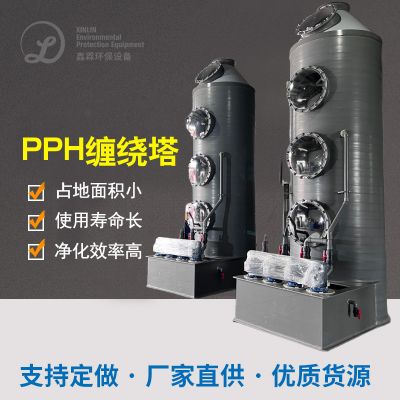
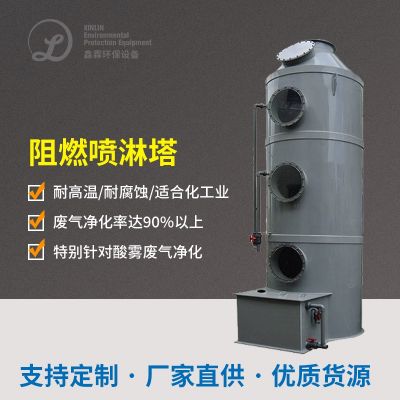
双碱法脱硫工艺塔:
最末端治理 :
加工排新风量:配备主排新风量,粉尘浓度气体吸附率≥99.9%,PM2.5排放量≤5mg/m³。
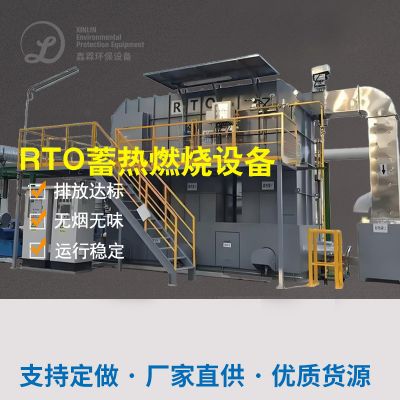
水温设定:280-320℃衡温程序运行,VOCs转化成率≥99%,热动力收回率≥80%;
余热灵活运用:加热中央空调,有效降低染料总量。
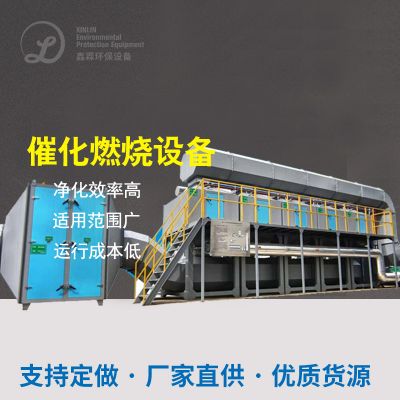
崔化然烧装置设备(RTO):
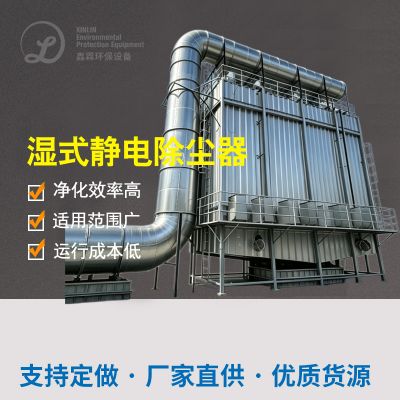
高效率的湿式人体静电抑尘器(WESP):
三、机器选用与手机配置
四、废气处理难点与解决方案
难点1:高湿度导致设备腐蚀及微生物活性抑制
在生物工程预除理塔前新增速冻干燥的安装,操作进气露点≤10℃;
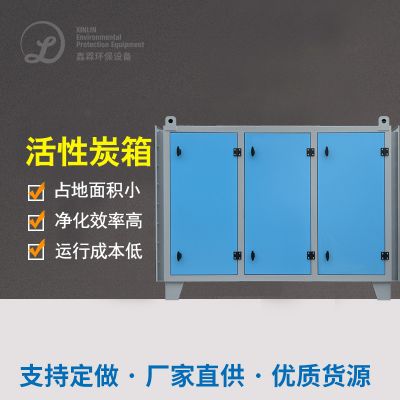
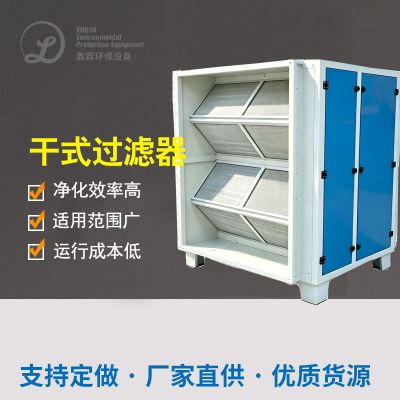
活性炭过滤器外层涂覆疏水镀层,增加抗浸蚀性。
解决方法:
关键问题2:复杂性异味组分(含硫醇类)难挥发
微生物塔后加设臭氧老化阳极氧化段,分解掉难化学降解恶臭味元素(如硫醇类);
时常加药生物技术体酶药品,升高的微生物技术体耐受力性。
策略。:
常见问题3:氯气与混炼氢混用时的工作取舍
分级制度解决:生态学塔必需降解塑料NH₃,后面RTO解决H₂S及VOCs;
百度在线监控系统pH值,技术性调准双碱法脱硫工艺塔制剂加药此例。
相应的对策:
五、加工处理成效证实
六、客户反馈
环保合规:连续4年通过国家环保验收,臭气投诉量下降95%,获评“全国生态文明建设示范单位”;
经济社会盈利能力:
年节约了化学式解毒剂加盟费¥400万;
催化氧化引燃余热发电容量达2.5MW·h,降低成本费用主要燃料成本费用¥1100万;
社会性效益分析:生产车间及近郊骚味一般消减,市民不错度提高自己至98%,当上旅游城市坏保楷模品牌。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了餐厨垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信