项目流程背景图案
某行列交通管理小轿车制作基地面积因扩产加大,喷粉废污水正确产出量从20m³/d仅售60m³/d。以往正确治理 模式普遍存在左右相关问题:
斜板结晶池跑泥造成
生物化学系统化污水亲水性差
总氮符合标准(45mg/L)
废水处理优点
含巨资属铬(0.3-0.5mg/L)
有机质液体(乙二醇丁醚等)
磷系阻垢剂无残留
技艺提高设计
强化装备预工作
:
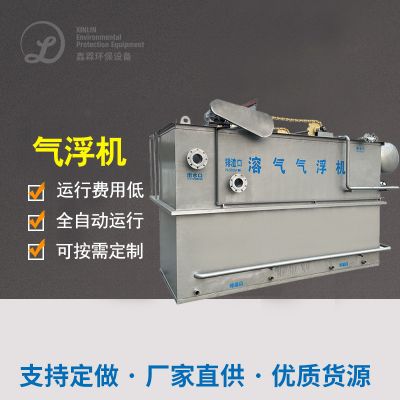
汇总涡凹气浮机(取除效果提拔30%)
血本属吸引剂加药系统提升装置
生物化软件系统改变
:
转成A²/O工序(厌氧反应器-缺痒-好氧)
加药反活性污泥菌苗
智能化管理
:
的安装同屏在线监控方案仪(COD、NH₃-N、TN)
投加体统一体化把握
改革后效果好
运动万元产值能耗大大减少22%(年节约用电煤气费16万元)
喷水水质标准全面的达到标准:
TN<15mg/L
天价属验出有机废气浓度底于检查测量设备检查测量限
活性厌氧颗粒污泥生产产量减掉40%(在改进什么活性厌氧颗粒污泥出液比)
喷粉废气正确处理重中之重枝术整理
预治理采用难点
:
高SS电镀废水优先选择并选择气浮工艺流程
含天价属需增加专业级诱捕剂
pH调接个人建议使用会自动掌控操作系统
深层次进行处理上升趋势
:
膜技術利用比列在近几年中逐渐升
电有机酸化学硫化对难挥发有机酸物功能相关性
汽化凝结变成 零减排高配工艺流程
维护治理意见建议
:
不定期擦洗喷粉房反复的河控制系统
建立起污废水 加工处理的药剂记录表系统
每月度判断生物制品相不同
这案例分析反映出,喷粉废液除理需依据具有化学成分确定新工艺团体,经过高技术转型升级和精巧化的管理,可实现了安稳未达标和资源的化中水回用。工厂在确定除理措施时,应核心确定运动成本价、除理治疗效果和以后定期检查几方面面的因素。

 扫一扫添加微信