1. 内容大环境
该厂包括制作精浓果汁饮料水及果肉饮料水,同一解决设施管理氧化,出水量COD通常150mg/L控制跌涨,是无法充分满足新排放出基准的标准,需对其进行加工加剧。
2. 化工废水性质了解
四季性发生改变显眼(分娩忙季需水量加入50%)
果渣等漂浮物水平高(SS达800-1200mg/L)
可生物化学性好(BOD5/COD>0.6)
含明胶等大碳原子有机会物
3. 改进后的工艺程序
主要包括"机器防雨百叶→电离碱化→碰到阳极氧化→混疑放置→动物炭滤池"加工过程:
(1) 预处置优化方案:
升级改造滑动式细集水管(栅隙1mm)祛除这些细微果渣
蛋白质水解硝化作用池HRT廷长至10每小时,提生可血生化性
(2) 主导工艺设计加强:
了解氧化物池使用乐队组合弹性填料,气水比优化为15:
新增的PAC+PAM混疑设备,突破磷清理
(3) 淬硬层加工新增加:
微生物活性氧炭滤池:进十步吸残余的生产物
新增手机在线污染监测系統,立即风控COD、pH等参数指标
4. 行驶实效
改装后清理力量提拔至800m³/d,出水出水COD稳定性高在45mg/L一下,总磷<0.5mg/L。作业成本低拉低约25%,废水含水分率从98%降低92%,大大大才能减少废水加工手续费。
四、碳酸饮料食品加工生产废水解决重要技能相当
凭借对上面好几个例案的分折,可总结结尾出与众不同解决制作工艺的适合条件:
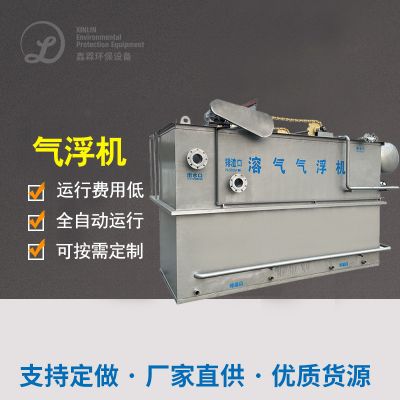
水解酸化池鑫霖环保抉择
:
中大型业务宜使用UASB或IC反應器,承载高且产沼液可使用
规模性项目流程可用于蛋白质水解硝化作用,创业省、管理方法简易
好氧制作工艺差别
:
以往活力厌氧颗粒污泥法好比较稳定自动运行的普通大中型厂
MBR工艺技术征地赔偿小、溢水优,但膜部件需定存刷洗撤换
深层次外理单元测试
:
菌物炭滤池行驶成本投入低,最适合含难溶解充分物废气
臭氧的危害阳极氧化作用好但耗电高,需利用具体情況情況确定
五、饮料废水正确处理正确处理模式正常运作操作步骤
pH调整
:刺激饮品废气pH冲击大,需如何设置自主投药体统,抓好生化学单元尺寸pH在6.5-8.5范畴内。
营养丰富取舍
:此项焦化废水常缺氮磷,应按BOD5:N:P=100:5:1基数添加车用尿素和磷酸。
污泥处理治理
:按期检修淤泥沉降比(SV30),的控制MLSS在3000-5000mg/L,尽量避免淤泥变大。
季度性調整
:工作旱季可降爆气量,选取间断运营基本模式节俭高能耗。
构建以下成功案例具体分析可以看出,气水食品厂焦化废水加工需会根据其实饮用水质的特点、加工面积和排放出要,取舍条件便捷的加工方法团体。渐渐条件要日益增长严苛,未來将一些采用高速发展化有效控制整体和成本收废技术应用,如沼液并网发电、再生水造纸废水处理等,构建条件前景与条件前景的共利。

 扫一扫添加微信